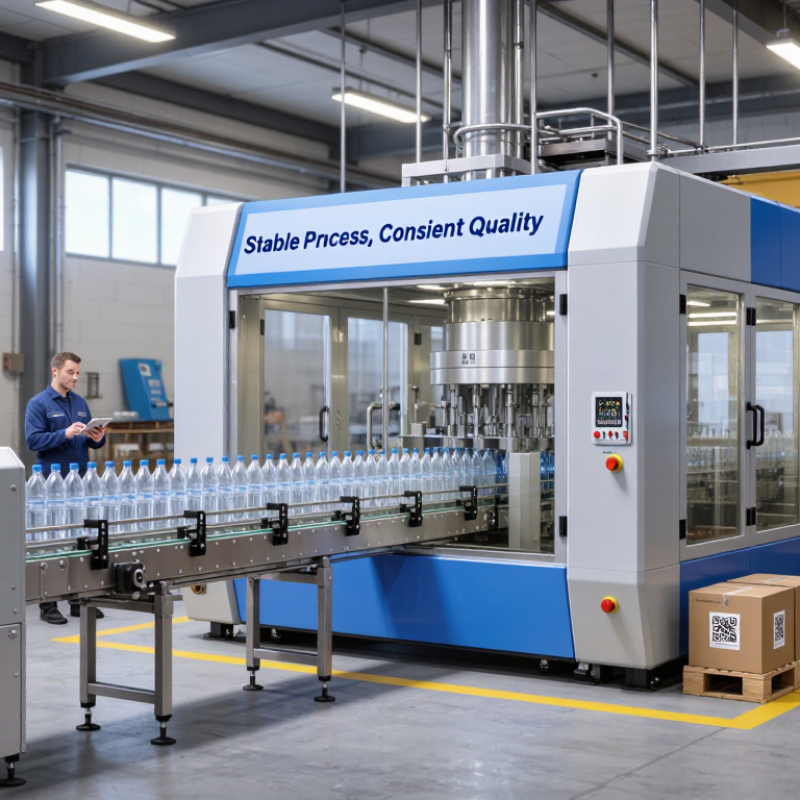
¿Cuál es la mejor Máquina Para Fabricar Botellas en China? La respuesta depende del material, el volumen y la precisión requerida. Para botellas PET, una máquina de moldeo por estirado y soplado suele ofrecer buenos resultados industriales. Sin embargo, no todas las líneas trabajan igual.
John Bozzelli, reconocido consultor internacional de moldeo de plásticos, afirma: «La calidad comienza con un proceso estable, no con una inspección final». Esta idea resulta esencial al evaluar una Máquina Para Fabricar Botellas. La estabilidad se observa en cada ciclo, desde el calentamiento de la preforma hasta la expulsión de la botella.
Una máquina adecuada debe controlar con precisión la temperatura, la presión y el estiramiento. También conviene revisar el consumo eléctrico, el número de cavidades y la velocidad real de producción. Los servomotores pueden reducir pérdidas durante jornadas prolongadas.
La fábrica importa.
La experiencia del fabricante también pesa. Un proveedor confiable permite realizar pruebas con tus propias preformas y moldes. Además, ofrece repuestos disponibles, capacitación técnica y asistencia posventa verificable.
No existe una opción perfecta para todos. Una línea económica puede parecer atractiva, pero ocultar costos de mantenimiento, rechazos o paradas inesperadas. Este punto suele subestimarse.
La mejor decisión combina muestras aprobadas, datos medibles y referencias de clientes. Conviene solicitar vídeos de producción real y comprobar la uniformidad del espesor. Una botella visualmente correcta todavía podría fallar en resistencia o cierre.
La elección exige paciencia. Comparar únicamente el precio sería insuficiente.
¿Cuál es la mejor máquina para fabricar botellas en China? La respuesta depende del material, la capacidad y la precisión requerida. No existe una máquina universal. Una cifra de catálogo puede engañar.
Para botellas PET, conviene una línea de moldeo por estirado y soplado. Trabaja con preformas, calienta el material y forma envases ligeros, transparentes y resistentes.
PlasticsEurope registró 413,8 millones de toneladas de plásticos producidos mundialmente en 2023. Este dato confirma la importancia de controlar el consumo energético, desperdicio y reciclabilidad.
En producción real, una variación mínima de temperatura puede deformar el cuello. Conviene revisar hornos, moldes, compresores y sistemas de inspección.
El HDPE normalmente requiere moldeo por extrusión y soplado. Es adecuado para botellas opacas, resistentes y de paredes más gruesas. Permite fabricar envases para productos domésticos, cosméticos y alimentarios autorizados.
Para vidrio, se necesitan hornos de fusión y máquinas formadoras tipo IS. El informe Container Glass Facts and Figures de FEVE indica que añadir un 10% de vidrio reciclado puede reducir aproximadamente un 2,5% la energía de fusión.
Parece poco, pero rápidamente escala. La elección china debería valorar la estabilidad térmica, cambio de moldes, repuestos y asistencia técnica. El precio inicial no cuenta toda la historia.
En equipos PET, la capacidad suele variar entre 2.000 y 30.000 botellas por hora . La elección depende del formato, el número de cavidades y el peso de cada envase. Una máquina de 6.000 botellas por hora puede ser suficiente para una línea mediana. No siempre conviene pagar por la capacidad máxima.
Durante las pruebas, conviene observar el calentamiento de las preformas, la presión del aire y la estabilidad del molde. Una botella bien formada debe tener paredes uniformes, cuello preciso y pocas deformaciones. También revisaría el consumo energético, el tiempo de cambio de formato y el acceso a las piezas de mantenimiento. Son detalles pequeños. Después pesan mucho.
He visto que algunas cifras comerciales reflejan condiciones ideales, no la producción diaria real. Por eso solicitaría una prueba con la misma preforma y el mismo material previsto para la fábrica. También pediría datos sobre rechazos, disponibilidad técnica y controles de seguridad conforme a la normativa aplicable. Una producción de 30.000 unidades por hora pierde valor si aumenta el desperdicio o se detiene con frecuencia. La decisión exige comparar el rendimiento medido , no solo una cifra atractiva.
¿Cuál es la mejor máquina para fabricar botellas en China?
El consumo energético merece más atención que la velocidad anunciada. Un rango operativo de 0,2–0,4 kWh por kilogramo de PET puede servir como referencia inicial. Sin embargo, debe medirse durante una producción estable, no durante una demostración breve. EUROMAP recomienda comparar equipos mediante límites de medición equivalentes y condiciones productivas similares.
La cifra engaña. Una máquina puede alcanzar 0,2 kWh/kg con moldes optimizados, alimentación continua y recuperación eficiente del calor. Con preformas ligeras, cambios frecuentes o aire comprimido sobredimensionado, el resultado puede acercarse a 0,4 kWh/kg. También influyen en la humedad ambiental, la temperatura del material y el porcentaje de rechazo.
Conviene solicitar registros de al menos ocho horas. El informe debe separar la electricidad de calefacción, compresión, refrigeración y equipos auxiliares. PlasticsEurope, en sus eco-perfiles del PET, advierte que la energía de transformación representa solo una parte del impacto total del envase. Por eso, comparar únicamente el consumo de la máquina puede llevar a una decisión incompleta.
Una evaluación técnica seria debería incluir kWh/kg, botellas aceptadas por hora y porcentaje de desperdicio. También interesa comprobar la estabilidad del consumo con distintos formatos. Una diferencia pequeña puede crecer mucho durante millas de horas anuales. A veces, el equipo más rápido no resulta el más eficiente. Faltan datos reales.
¿Cuál es la mejor máquina para fabricar botellas en China?
La mejor máquina no siempre es la más rápida. En una planta real, importa la estabilidad, el mantenimiento y la trazabilidad del proceso. Una máquina bien configurada mantiene el peso de cada botella con variaciones mínimas. Esto reduce el material desperdiciado y facilita el llenado automático. Conviene revisar moldes, temperatura y presión durante varias horas, no solo observar una demostración breve. Esa prueba revela detalles incómodos.
La certificación ISO 9001 demuestra que existen procesos documentados y controles definidos. Sin embargo, no garantiza por sí sola una botella perfecta. Hay que comprobar el alcance del certificado y revisar registros de producción recientes. También resulta útil solicitar muestras del mismo molde. Un control de peso preciso puede detectar diferencias de pocos gramos. Parece pequeño. En grandes volúmenes, no lo es.
La presión de prueba merece atención especial. Cada botella debe soportar la presión prevista para su uso, con un margen técnicamente justificado. El fabricante debería explicar el método, la frecuencia y los criterios de rechazo. Las pruebas deben quedar registradas y relacionarse con cada lote. A veces, una lectura irregular indica desgaste del molde o enfriamiento desigual. No todos los proveedores explican esa causa con claridad. Por eso, conviene visitar la fábrica o contratar una inspección independiente antes de comprar. La decisión mejora cuando los datos pesan más que las promesas.
| Dimensión de evaluación | Máquina de recalentamiento, estiramiento y soplado de PET | Máquina de inyección, estiramiento y soplado | Máquina de moldeo por extrusión y soplado | Criterio de referencia de calidad práctica | Método de verificación recomendado |
|---|---|---|---|---|---|
| Mejor aplicación | Agua mineral, refrescos, aceite comestible y envases PET estándar. | Pequeños envases farmacéuticos, cosméticos y de alta precisión | Detergentes, productos químicos, lácteos y productos que requieren asas o formas especiales. | La máquina debe ser compatible con la resina, la geometría de la botella, el acabado del cuello y el proceso de llenado previsto. | Revisar los planos de botellas aprobados, las especificaciones de la resina y los resultados de la producción de muestras. |
| Gama de producción típica | Aproximadamente entre 1.000 y 10.000 biberones por hora, dependiendo de las cavidades, el tamaño del biberón y el tiempo de ciclo. | Aproximadamente entre 600 y 4000 botellas por hora para envases pequeños y medianos. | Aproximadamente entre 200 y 3000 botellas por hora, dependiendo del volumen del producto y la configuración del molde. | El resultado real debe confirmarse utilizando el peso de la botella, el grosor de la pared y el tiempo de enfriamiento requeridos. | Realice una prueba de aceptación continua utilizando el material previsto y el molde de producción. |
| Volumen de botella adecuado | Generalmente entre 0,2 y 2,0 litros | Generalmente de 10 mililitros a 1,5 litros. | Generalmente entre 50 mililitros y 30 litros, dependiendo del tamaño de la máquina. | La máquina seleccionada debe cubrir todo el rango de volumen sin una capacidad ociosa excesiva. | Compare la envoltura del molde, el rango de inyección o preforma y las dimensiones máximas de la botella. |
| Uniformidad de peso | Objetivo típico: dentro de aproximadamente ±0,5% a ±1,5% del peso de la botella aprobado. | Por lo general, permite un control más preciso cuando la inyección de la preforma y las condiciones del proceso son estables. | La uniformidad depende en gran medida de la programación de la preforma, el control del troquel y el equilibrio de la refrigeración. | No existe una tolerancia universal única; la tolerancia debe definirse en la especificación del producto. | Pesar al menos 30 botellas consecutivas y calcular el promedio, el mínimo, el máximo y la desviación estándar. |
| consistencia del espesor de la pared | Generalmente resistentes para botellas de PET simétricas cuando el calentamiento y el estiramiento de la preforma se controlan correctamente. | Muy adecuado para cuellos precisos, envases pequeños y distribución controlada en la pared. | Requiere una programación precisa de la preforma y un control preciso de la temperatura del molde. | El rendimiento de la botella debe evaluarse en la base, el hombro, la pared lateral y el cuello. | Mida las secciones con un medidor de espesor de pared y compare los resultados con el plano aprobado. |
| Pruebas de presión | Adecuado para botellas de bebidas carbonatadas cuando el diseño incluye una orientación y distribución del material adecuadas. | Adecuado para envases pequeños sensibles a la presión cuando se valida para el uso previsto. | La capacidad de presión varía considerablemente con la resina, la forma, el espesor de la pared y las condiciones de moldeo. | La presión de prueba es específica del producto; un enfoque de ingeniería comúnmente utilizado es realizar pruebas por encima de la presión de trabajo nominal, a menudo alrededor de 1,5 veces el valor nominal. | Utilice un comprobador de presión calibrado y documente la presión de prueba, la presión de rotura, las fugas y la duración de la prueba. |
| Sistema de calidad ISO 9001 | Útil para controlar el diseño, las compras, el montaje, la inspección y las acciones correctivas. | Útil para mantener la trazabilidad de componentes de precisión y registros de procesos. | Útil para controlar los cambios de molde, los ajustes de extrusión y la calidad de las piezas de repuesto. | La norma ISO 9001 certifica un sistema de gestión de la calidad, no la calidad automática de las botellas ni el rendimiento de las máquinas. | Solicite un certificado vigente, el alcance de la certificación, el organismo emisor y evidencia de auditorías internas recientes. |
| funciones de control de procesos | Calentamiento de preformas multizona, control de varillas de estiramiento, enfriamiento de moldes y almacenamiento de recetas. | Inyección, acondicionamiento, estirado y soplado integrados con control preciso de la temperatura. | Programación de la preforma, control de la temperatura de extrusión, enfriamiento del molde y eliminación de rebabas. | Las recetas deben estar protegidas con contraseña, ser repetibles y registrarse para cada pedido de producción. | Verifique el historial de alarmas, la exportación de datos, la seguridad de las recetas y la repetibilidad en varios turnos. |
| Requisitos de aire comprimido | Por lo general, requiere aire a alta presión, comúnmente en el rango de 25 a 40 bares, además de aire limpio a baja presión. | Requiere aire comprimido estable a alta presión y servicios públicos limpios y secos adecuados al diseño del contenedor. | Por lo general, utiliza presiones de soplado más bajas que los sistemas de soplado y estirado de PET, dependiendo del producto. | La presión del aire por sí sola no garantiza la resistencia de la botella; el caudal, la sequedad y la estabilidad de la presión también son importantes. | Compruebe la caída de presión durante el funcionamiento máximo, el punto de rocío del aire, la filtración y el consumo real. |
| Energía y eficiencia operativa | Eficiente para la producción de PET de alto volumen cuando se dispone de recuperación de calor y circuitos de aire optimizados. | Eficiente para contenedores más pequeños y de alta precisión, pero generalmente más complejo de operar. | Puede ser eficiente para contenedores más grandes o multicapa, dependiendo de la salida de extrusión. | Compare la energía por cada 1000 botellas aceptadas en lugar de solo la potencia de la máquina. | Registrar el consumo de electricidad, aire comprimido, agua de refrigeración y chatarra durante una prueba de producción estandarizada. |
| Guía de selección general | La mejor opción general para botellas de PET estándar de gran volumen. | Ideal para envases pequeños de precisión y producción integrada. | Ideal para botellas grandes, rígidas o con formas inusuales. | La mejor máquina es aquella que cumple con las especificaciones aprobadas para botellas, con peso, espesor de pared y rendimiento de presión estables, y un costo operativo aceptable. | Tome la decisión final después de una prueba de aceptación documentada en fábrica, utilizando materiales y moldes destinados a la producción. |
Nota: La capacidad de producción, la tolerancia de peso y los límites de la prueba de presión dependen del diseño de la botella, el tipo de resina, la configuración del molde, las condiciones ambientales y la normativa local. Los valores finales deben definirse en la especificación del producto aprobada y validarse mediante pruebas.
Elegir una máquina en China exige más que comparar precios. La automatización debe corresponder al volumen real, al tipo de material y al formato de botella. Un sistema automático reduce errores, pero necesita operadores capacitados y controles bien configurados. Pida datos verificables sobre ciclos por hora, consumo eléctrico y estabilidad del proceso. Las pruebas con sus propios moldes ofrecen información más útil que un catálogo.
Los repuestos también influyen en el retorno de la inversión. Confirme existencias de resistencias, válvulas, sensores y piezas neumáticas. Pregunte cuánto tarda el envío y quién identifica la avería. Un manual claro ayuda. El servicio técnico remoto puede resolver ajustes sencillos, aunque no sustituye siempre una visita especializada. Conviene revisar referencias de instalaciones parecidas y solicitar una demostración documentada.
Calcule el ROI con una visión completa. Incluye transporte, instalación, formación, mantenimiento, moldes, energía y posibles paradas. Una máquina barata puede resultar costosa después. A veces se sobrevalora la velocidad y se ignora la tasa de rechazo. Ese fue un error frecuente en algunas evaluaciones de planta. También conviene dejar margen para futuras ampliaciones, pero sin comprar capacidad innecesaria. La mejor elección depende del equilibrio entre automatización, soporte disponible y costo por botella.
Contact
KYOCERA SGS Precision Tools, Inc.
(330) 686-5700
150 Marc Drive
Cuyahoga Falls, OH 44223
Products
Resources